
解决方案|一台机床的信号散在冷却、液压、气动和夹具上,怎么统一接入 PLC?
围绕机床冷却、液压、气动和夹具区域的分散信号,梳理集中式 I/O、远程 I/O、IO-Link 主站、子站及转换器的组合方式,并给出按信号类型、位置、距离与扩展需求规划接入 PLC 的思路。
导语
一台机床真正需要送进 PLC 的信号,远不止几个限位开关。冷却液有没有正常流动,液压压力是否稳定,气缸有没有到位,夹具有没有夹紧,防护门是否关闭……这些信号分散在机床的不同位置,却共同决定着设备能否稳定运行。
当现场点位越来越多,如果所有传感器和执行器都单独拉线回控制柜,布线、安装和后期维护都会变得越来越复杂。那么,一台机床上的这些现场信号,到底应该怎么接,才能更清晰、更合理地统一接入 PLC?
01|先把一台机床展开,现场到底有哪些信号?
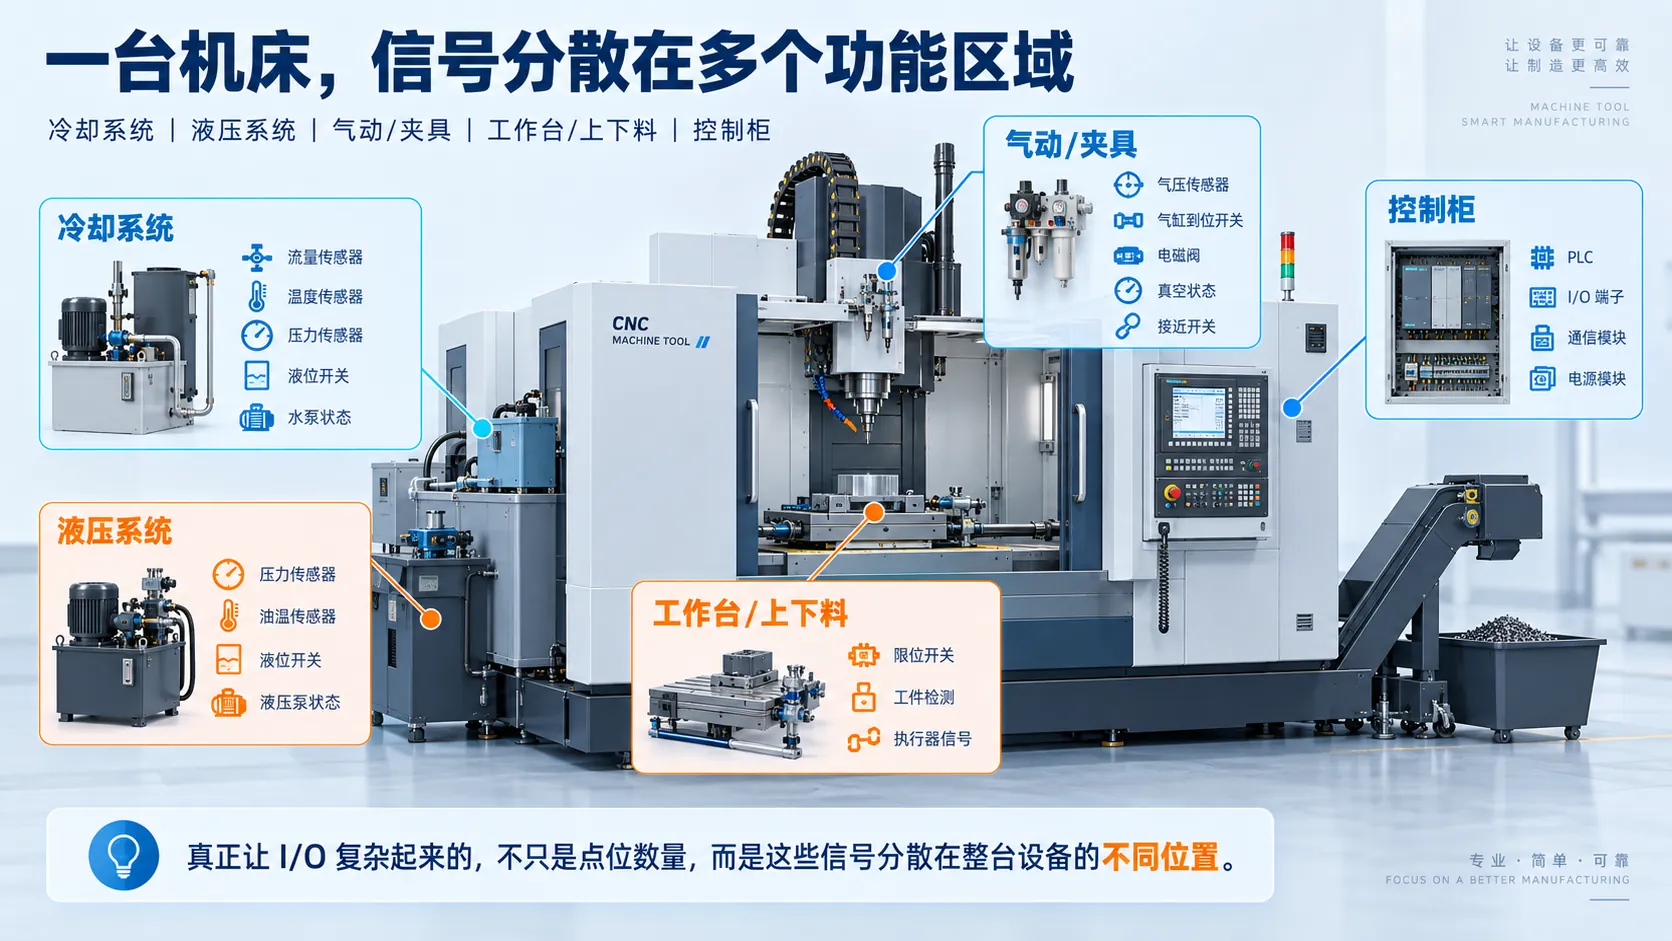
如果把一台机床按照功能区域展开来看,会发现现场 I/O 的类型其实非常多,而且不同区域对信号采集的要求并不一样。
首先是冷却系统。主轴、刀具或者设备内部的冷却回路,可能需要监测冷却液的流量、温度、压力和液位,同时还要采集冷却泵运行状态等开关量信号。这些数据直接关系到冷却回路是否正常,也可能参与设备报警和联锁控制。
其次是液压系统。液压压力是否达到要求、油温是否正常、液位是否过低、液压泵是否运行,都可能需要送入 PLC。对于部分应用来说,PLC 不只是需要知道“有没有压力”,还需要获得具体的压力数值,用于状态监控、报警阈值判断或者工艺控制。
再来看气动系统和夹具区域。气源压力、气缸到位、电磁阀动作、真空状态,以及夹具上的接近开关、限位开关、气缸磁性开关和工件检测信号,大多属于典型的数字量输入和输出。此外,防护门、润滑系统、排屑机、冷却泵等辅助单元也会产生大量状态信号。
因此,一台机床现场往往会同时存在 DI、DO、模拟量以及 IO-Link 智能设备数据。真正让 I/O 系统复杂起来的,并不只是点位数量,而是这些信号分散在整台设备的不同位置。
02|所有信号都拉回控制柜,为什么会越来越复杂?
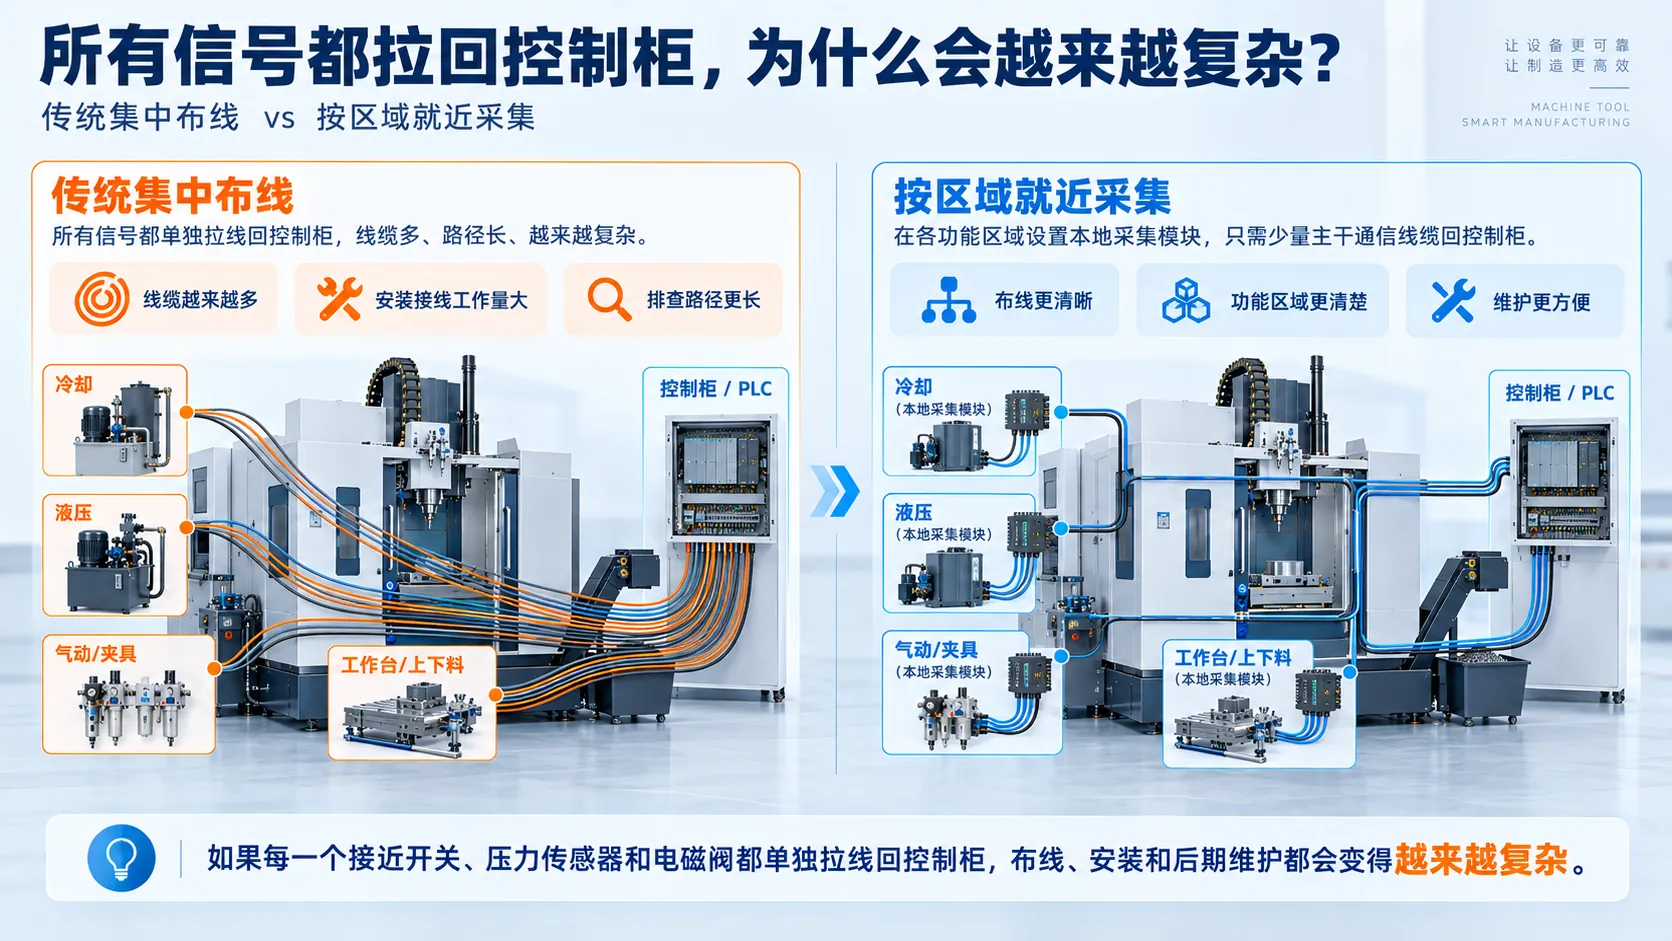
在设备较小、点位不多的情况下,把现场信号全部直接接回控制柜并没有问题。但随着机床功能增加、尺寸变大,这种传统集中布线方式的局限也会逐渐显现。
最直观的问题就是线缆越来越多。如果每一个接近开关、压力传感器和电磁阀都单独拉线回控制柜,那么从夹具、液压站、冷却单元到主控制柜之间,就会出现大量长距离线缆。点位越多,需要的线缆、端子、线号以及接线工作也越多。
设备安装时,需要逐根布线、接线、核对和调试;到了后期维护阶段,如果某个信号出现异常,还需要沿着传感器、线缆、接线端子一直排查到控制柜。究竟是传感器故障、线缆异常、端子松动,还是 I/O 模块本身的问题,线路越复杂,排查路径通常也越长。
另一个容易被忽略的问题是后续扩展。例如一套夹具最开始只有几个输入和输出点,后续又增加工件检测、电磁阀或者新的传感器。如果原有架构没有预留足够的 I/O 和线缆空间,就可能需要重新增加模块、穿线,甚至调整控制柜设计。
因此,在规划机床现场 I/O 时,真正应该先考虑的,不是“应该选哪一款模块”,而是一个更基础的问题:这些信号应该在哪里被采集?
03|机床现场 I/O,可以先按照“位置”来划分
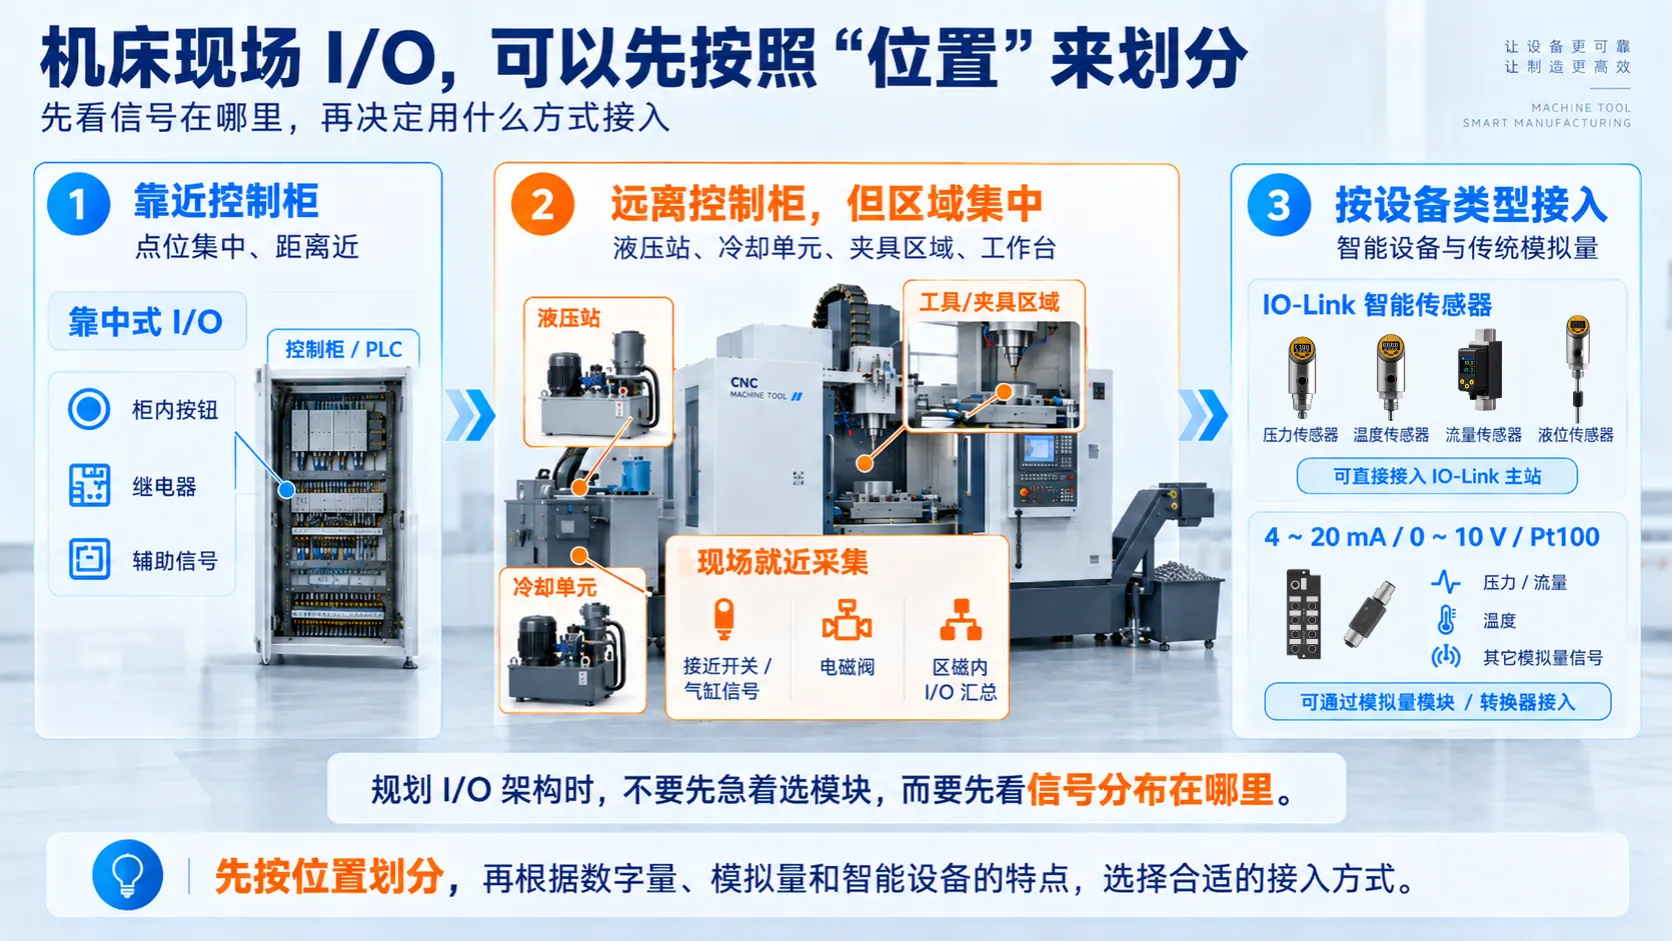
实际规划 I/O 架构时,可以暂时不考虑具体品牌和型号,而是先根据现场信号的分布位置进行划分。
对于靠近控制柜、点位比较集中的信号,继续采用集中式 I/O 往往最简单。比如柜内按钮、继电器以及部分辅助信号,本身距离 PLC 很近,没有必要为了使用分布式架构而刻意改变原来的接线方式。
如果信号距离控制柜较远,但集中在同一个功能区域,情况就不一样了。液压站、冷却单元、夹具区域、工作台和上下料机构内部,通常都会集中多个输入和输出点。这时可以考虑在现场进行就近采集,把周围的接近开关、气缸磁性开关、电磁阀等信号先汇总,再通过工业以太网或 IO-Link 与上层控制系统连接。
还有一类是本身支持 IO-Link 的智能传感器。例如部分压力、温度、流量和液位传感器,可以直接连接 IO-Link 主站。这样不仅可以传输测量值,还可以根据具体设备能力传输参数和状态信息。
对于现场已经存在的 4~20 mA、0~10 V、Pt100 等传统信号,也没有必要为了统一通讯方式而全部更换传感器。可以根据安装位置和点位数量,使用模拟量远程 I/O、模拟量采集模块或者 IO-Link 转换器,把原有信号继续接入新的控制架构。
核心观点
机床现场 I/O 规划的重点,并不是把所有设备都改成 IO-Link,而是让采集点尽量靠近信号源,再根据数字量、模拟量和智能设备的不同特点,选择合适的接入方式。
04|普通开关量、模拟量和 IO-Link,怎么组合更合理?
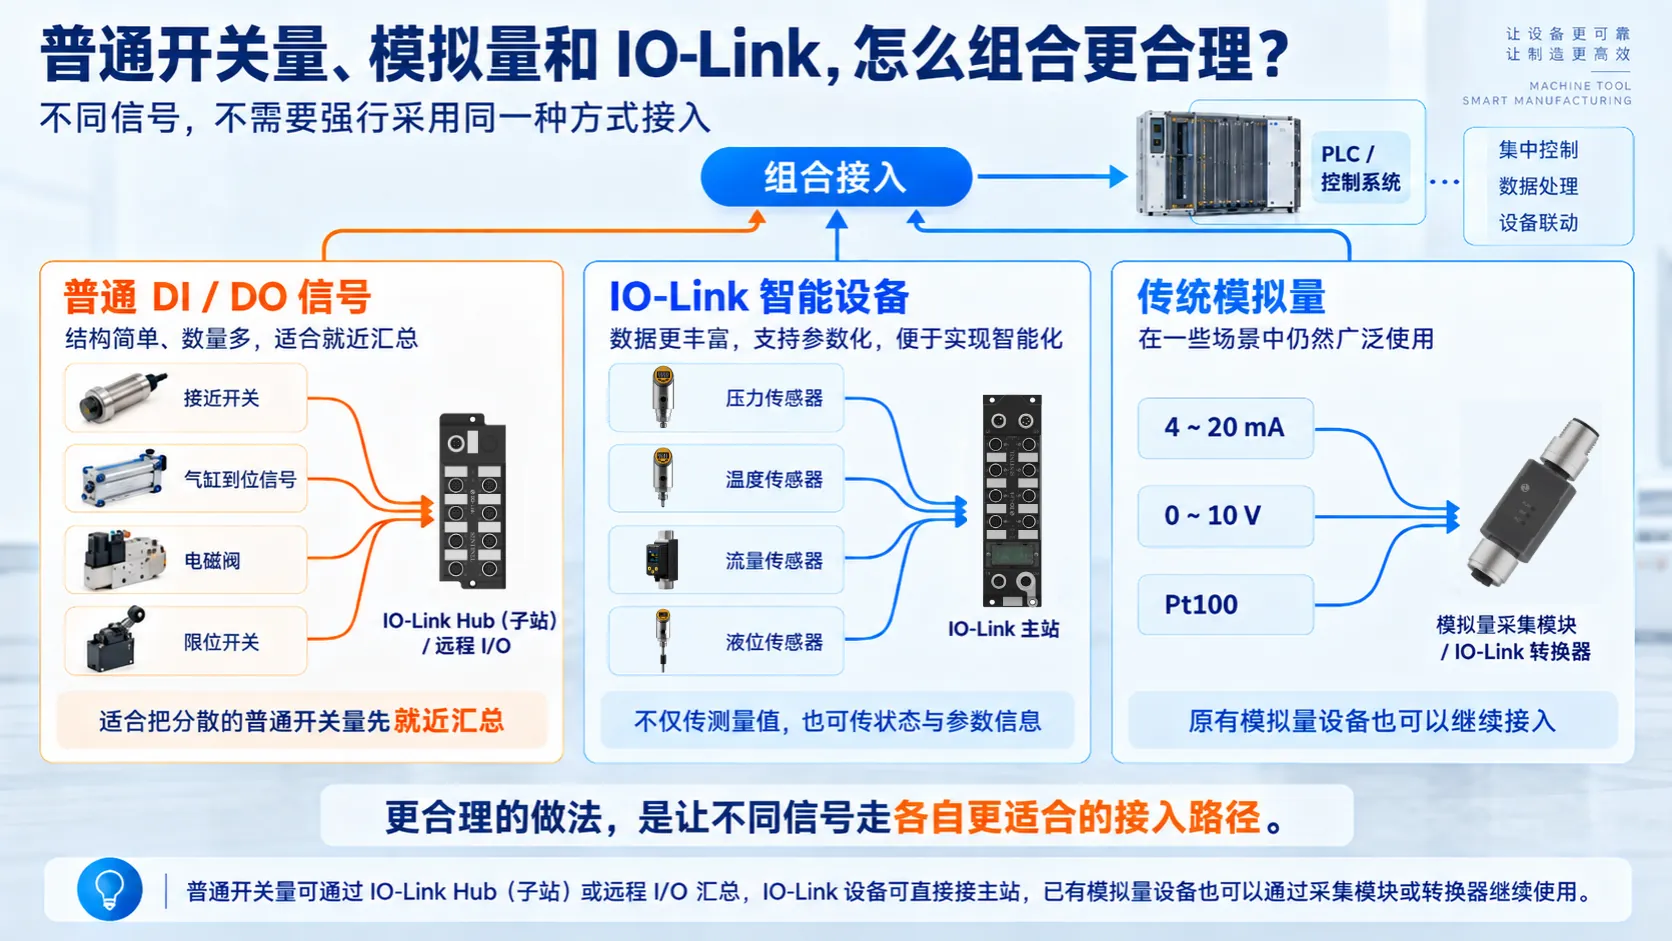
真正的机床现场,很少只存在一种信号。更多时候,是普通 DI / DO、传统模拟量和 IO-Link 设备同时存在,因此现场 I/O 架构通常也需要组合使用。
例如一套夹具附近可能分布多个接近开关、气缸到位信号以及电磁阀。这些设备本身都是普通数字量,如果全部单独拉回控制柜,长距离线缆数量会明显增加。此时可以通过 IO-Link Hub(子站) 或远程 I/O,把周围的普通开关量集中起来,再向上连接控制系统。
这里需要特别说明,IO-Link Hub 并不会把普通接近开关或电磁阀“变成 IO-Link 设备”。它的作用,是把多个普通 DI / DO 信号就近汇总,再通过 IO-Link 通道传输到主站。原有的普通传感器和执行器仍然可以继续使用。
而在液压和冷却区域,压力、温度、流量等属于典型的过程量。如果采用支持 IO-Link 的传感器,可以直接连接主站,PLC 获得的不再只是一个简单的“正常/异常”状态,还可以获取具体测量值,用于设备状态监控、报警和联锁判断。
如果设备上原本已经安装了运行稳定的 4~20 mA 压力变送器或其他模拟量传感器,也没有必要为了改造系统而全部更换。通过模拟量采集模块或者 IO-Link 转换器,同样可以把这些传统设备纳入新的现场 I/O 架构,实现新旧设备的兼容。
05|一套完整的机床现场 I/O 架构,可以是什么样?
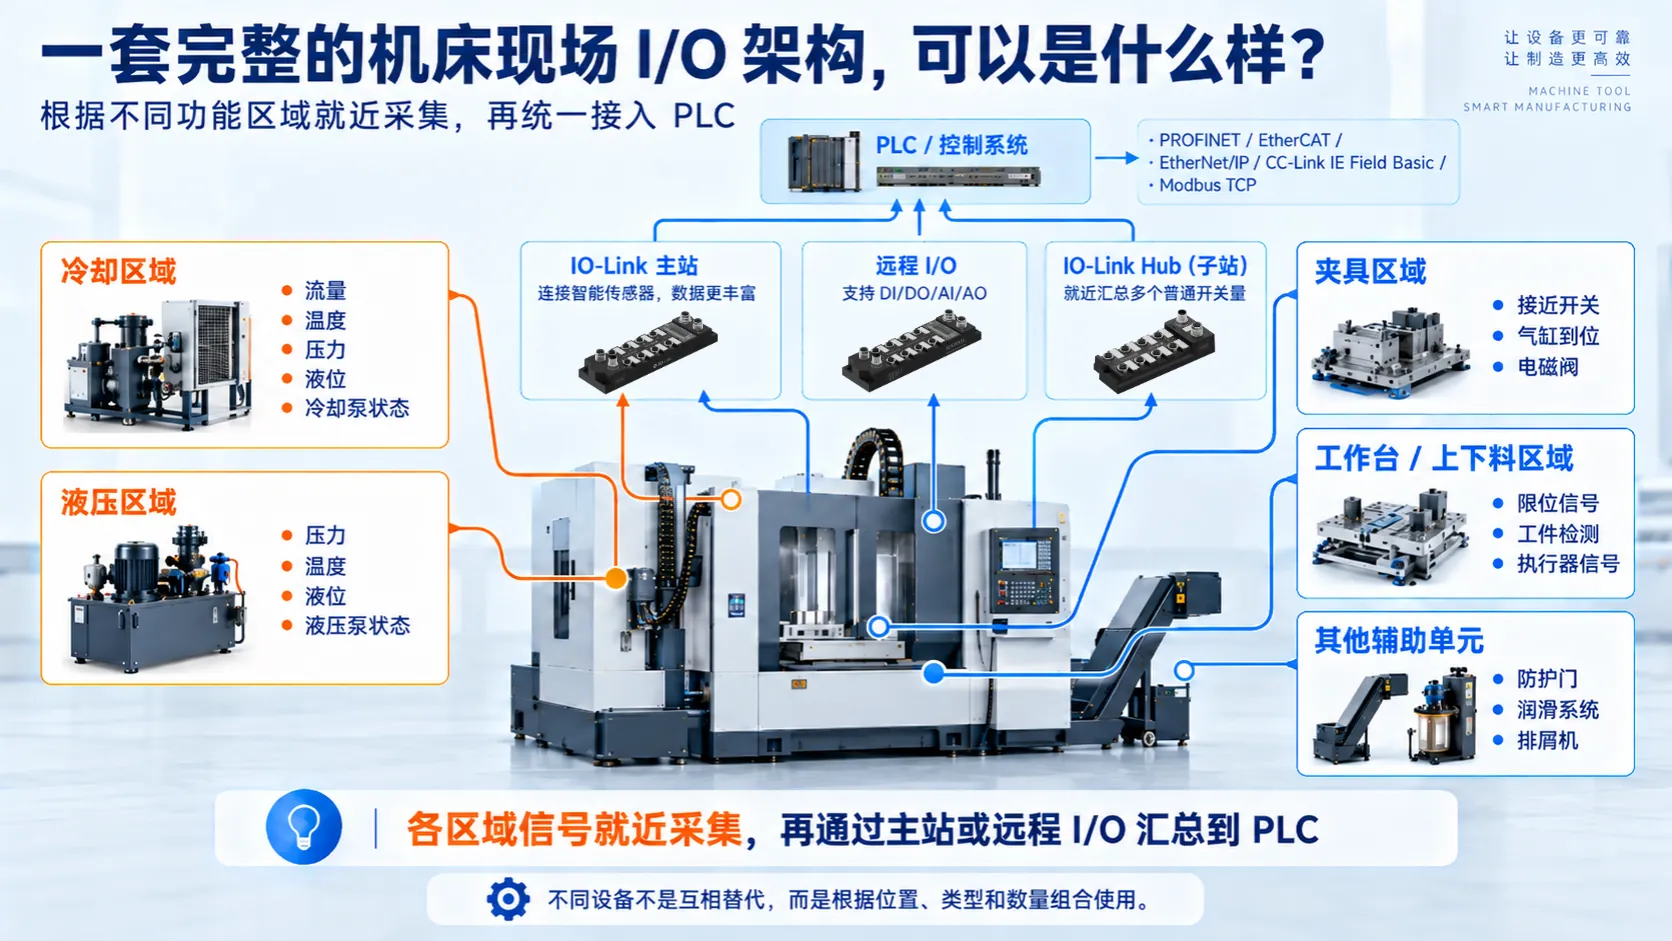
如果把这些不同类型的信号放到同一台机床上,一套比较清晰的架构可以从 PLC 向现场逐层展开。
PLC 负责整机控制,并通过 PROFINET、EtherCAT、EtherNet/IP、CC-Link IE Field Basic 或 Modbus TCP 等工业以太网,与现场的 IO-Link 主站或远程 I/O 通讯。到了设备现场,再按照不同功能区域分别进行信号采集。
在冷却区域,流量、温度、压力、液位以及冷却泵状态可以就近接入;在液压区域,压力、温度、液位以及液压泵运行状态可以形成相对独立的采集单元;到了夹具区域,大量接近开关、气缸磁性开关、工件到位信号和电磁阀,则可以通过 IO-Link Hub 或远程 I/O 进行集中。
工作台和上下料区域同样可以按照信号分布,就近接入限位、到位检测、工件检测以及执行器信号。最终,各区域的数据再通过主站或远程 I/O 汇总到 PLC。
在这样的架构中,IO-Link 主站、Hub、远程 I/O、智能传感器和传统模拟量设备并不是互相替代的关系。更合理的方式,是根据不同信号的类型、数量以及安装位置,把它们组合到合适的层级。
06|这样设计,解决的并不只是“少接几根线”
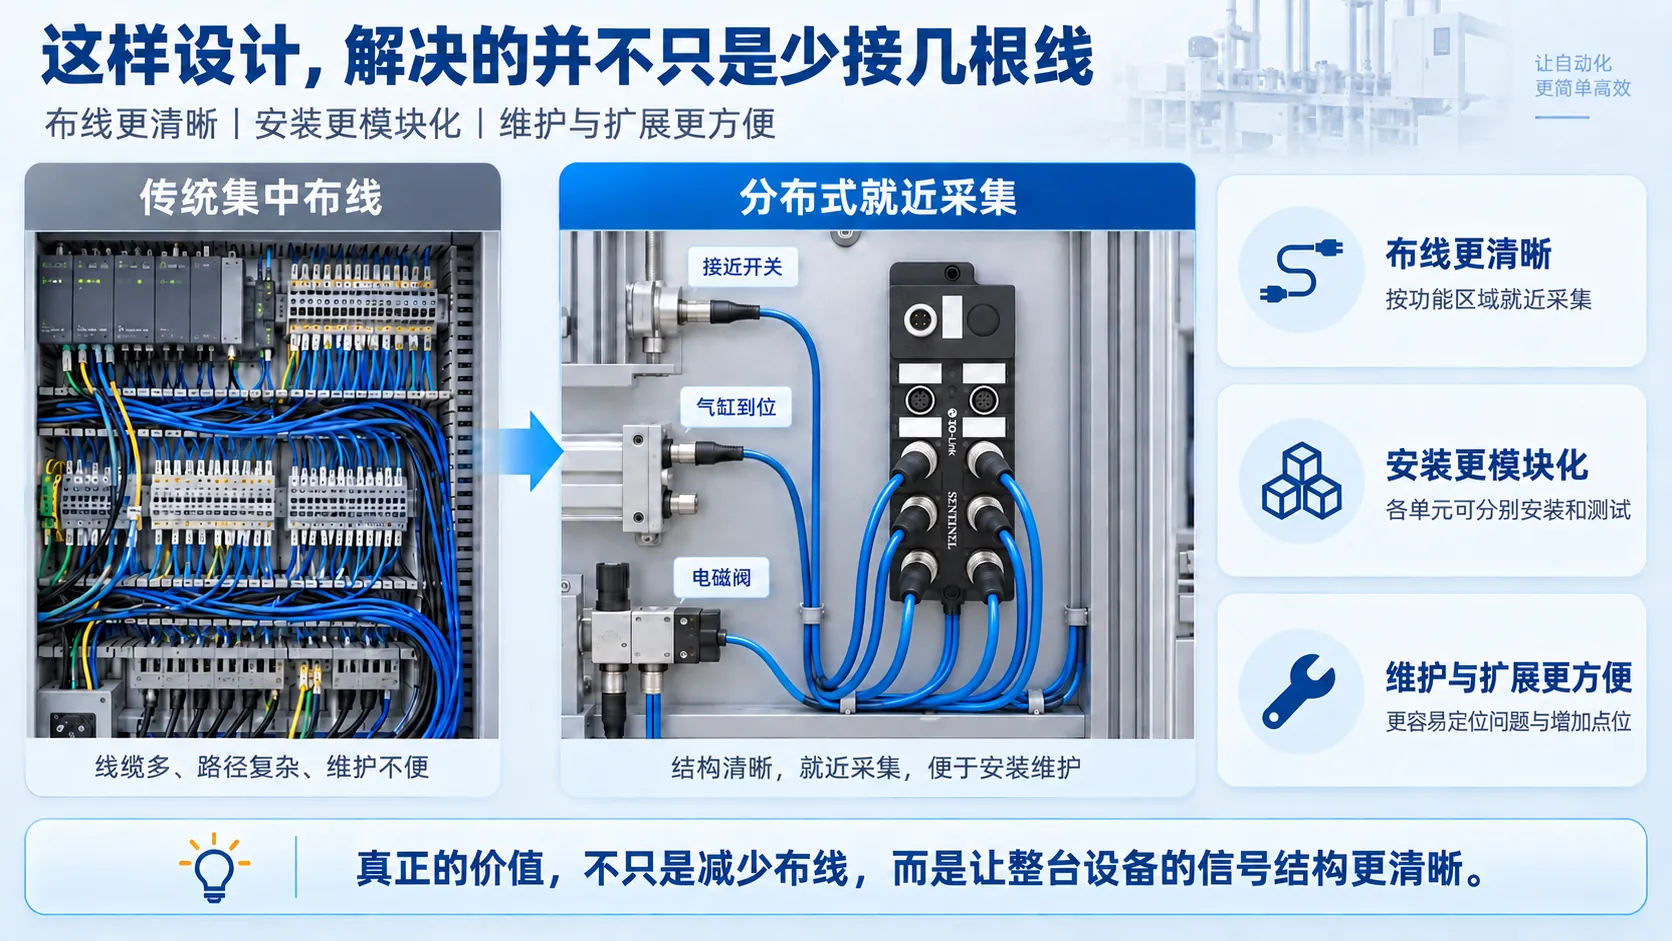
很多人第一次接触分布式 I/O 或 IO-Link 时,最直观的理解是减少布线。但对于机床设备来说,真正的价值其实更接近于重新整理整台设备的信号结构。
首先,现场布线会更加清晰。液压系统的信号在液压区域汇总,夹具信号在夹具附近汇总,冷却系统的传感器也尽量在对应功能区域接入。这样一来,I/O 不再只是控制柜里的一排端子,而是能够与设备功能区域对应起来。
其次,设备安装更容易实现模块化。冷却单元、液压单元、夹具单元可以分别完成安装和测试,设备总装时再通过标准化接口与主控制系统连接。对于标准机型和批量设备来说,这种设计更有利于复制。
维护时,同样可以先从功能区域判断问题。例如夹具动作异常,可以优先检查夹具区域的 I/O 和连接;冷却报警,则从冷却单元的传感器和模块开始排查。相比在整台设备中逐根追线,故障定位范围会更加明确。
如果后续需要扩展新的检测点、传感器或执行器,只要在原有区域架构中预留合适的接口和容量,也能减少对整套控制系统的改动。
07|机床 I/O 方案怎么选?先把这四件事想清楚
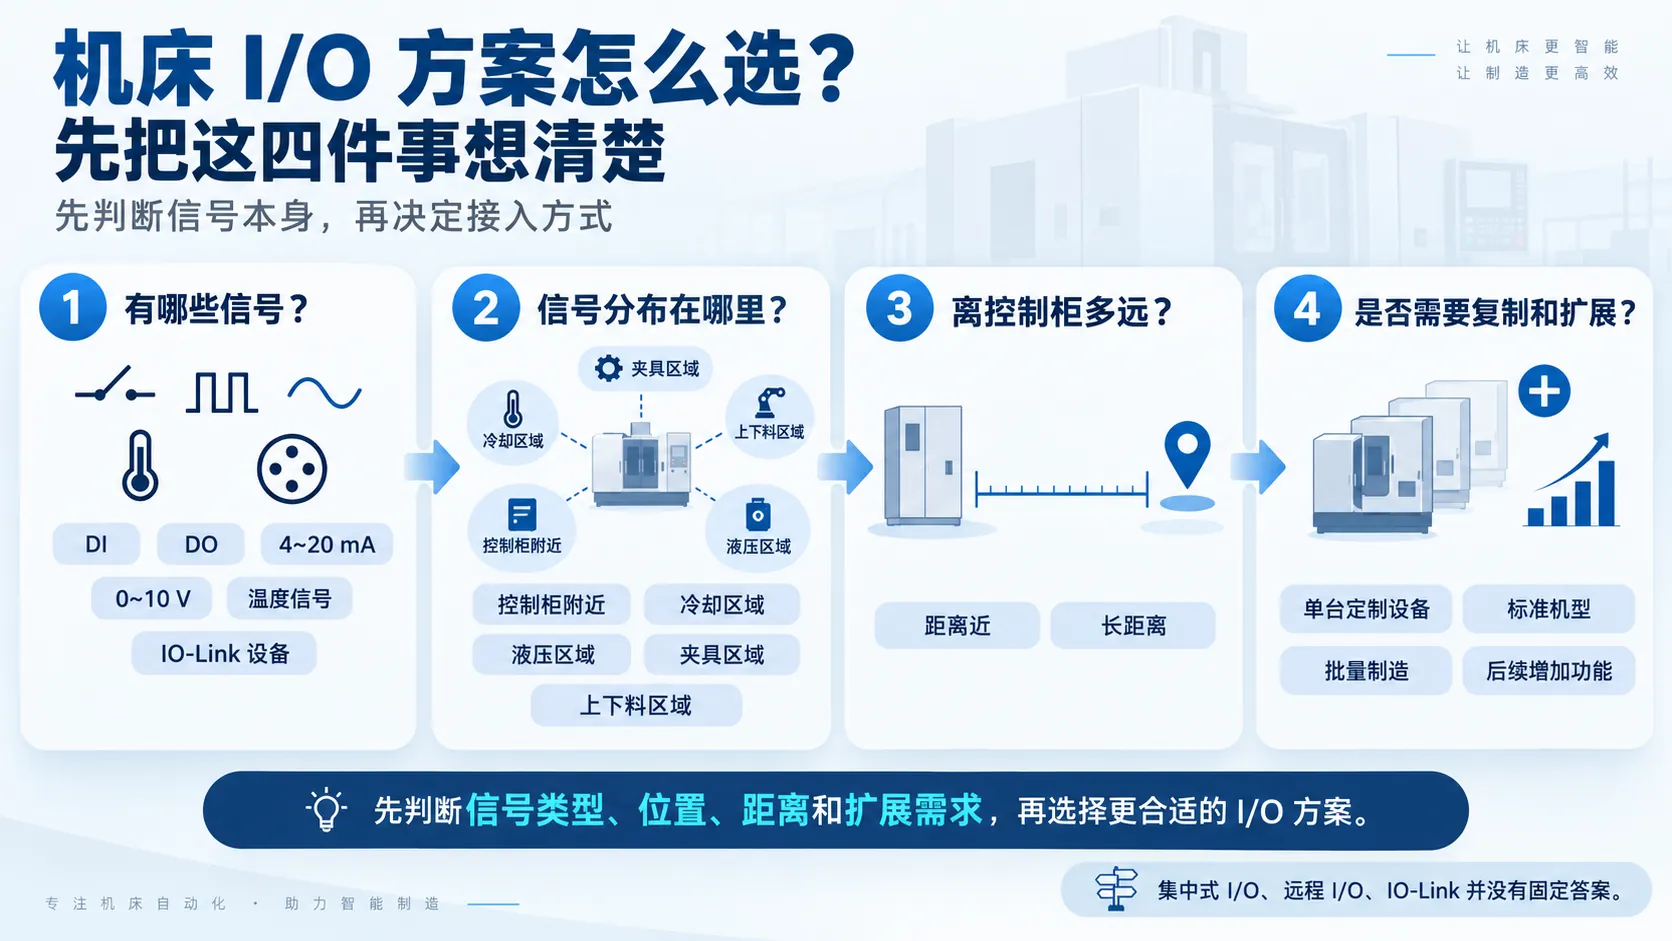
一台机床到底适合集中式 I/O、远程 I/O,还是 IO-Link,并没有固定答案。实际设计时,更重要的是先了解现场信号本身。
首先要明确有哪些信号。DI、DO、4~20 mA、0~10 V、温度信号以及 IO-Link 设备应该分别统计,而不能只看一个总点数。因为同样是 50 个点,不同信号类型对应的接入方式可能完全不同。
接下来要看信号分布在哪里。如果绝大多数点都集中在控制柜附近,集中式 I/O 依然简单有效;如果信号分散在冷却、液压、夹具和上下料等多个区域,就更值得考虑现场就近采集。
同时还要考虑现场到控制柜的距离。距离越远,每个点单独拉线回柜所带来的线缆成本、安装工作量和维护复杂度通常越明显,此时分布式架构的优势也更容易体现出来。
最后,则要看设备是否需要长期复制和扩展。对于单台定制设备,方案可以更加灵活;如果是标准机型、批量制造或者后续需要持续增加功能,从一开始就按照模块化思路规划 I/O,通常更有利于后续设计和维护。
文章总结
一台机床上的现场信号,看起来只是一个个传感器、开关和电磁阀,但当设备功能越来越多以后,真正需要解决的问题已经不再只是“这些线怎么接进 PLC”,而是怎样根据不同信号的位置和类型,建立一套更清晰、更容易维护和扩展的现场 I/O 架构。
有些信号适合集中采集,有些适合通过远程 I/O 就近接入;普通开关量可以通过 IO-Link Hub(子站)集中,支持 IO-Link 的压力、温度、流量传感器可以直接连接主站,已有模拟量设备也可以通过采集模块或转换器继续使用。真正合理的方案,不是让所有设备采用同一种接入方式,而是让每一种信号都在更合适的位置被采集和传输。
如果您的机床现场也存在点位分散、布线复杂、后期扩展困难等问题,可以结合 PLC 通讯协议、现场 I/O 点数以及设备大致布局进行整体判断,再选择更适合的主站、远程 I/O、IO-Link 子站和传感器组合方案。
FAQ
1. 机床现场是不是所有信号都适合改成 IO-Link?
不是。IO-Link 更适合支持该协议的智能传感器,或者通过 Hub、转换器等方式整合传统信号。对于控制柜附近的集中信号,传统集中式 I/O 仍然简单有效。方案设计的重点不是“全部 IO-Link 化”,而是根据现场位置和信号类型选择合适的接入方式。
2. IO-Link Hub / 子站的主要作用是什么?
它主要用于把现场多个普通 DI / DO 信号进行就近集中,再通过 IO-Link 接入主站。原来的接近开关、气缸磁性开关、电磁阀等设备仍然是普通数字量设备,并不会因为连接 Hub 就变成 IO-Link 传感器。
3. 已有 4~20 mA 或 0~10 V 传感器,升级 I/O 架构时必须更换吗?
通常不需要。对于仍然能够正常工作的传统模拟量设备,可以根据现场情况通过模拟量远程 I/O、采集模块或者 IO-Link 转换器继续接入控制系统,在保留原有设备的同时逐步优化现场 I/O 架构。